Contacts

7406 King Abdul Aziz, 5108 Al Arid Dist., Riyadh, KSA

sales@goalqurashi.com

+966-53-054-9848

التصنيف: مسبك

manhole cover maintenance
أغطية الصرف الصحيمدونةمسبك

دليل صيانة أغطية غرف التفتيش وشبكات التصريف لإطالة عمرها الافتراضي المقدمة

manhole cover maintenance

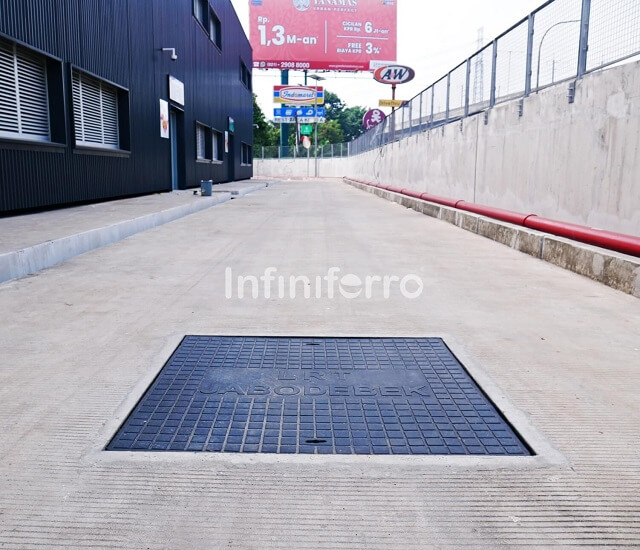
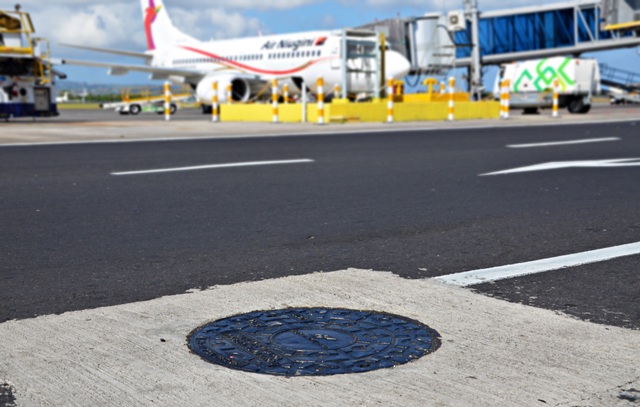
تُعد أغطية غرف التفتيش (Manhole Covers) من العناصر الأساسية في البنية التحتية الحضرية، إذ تتيح الوصول إلى شبكات المرافق الموجودة تحت الأرض، مثل خطوط الصرف الصحي، ومصارف مياه الأمطار، وغرف التفتيش. كما تسهم في ضمان حركة آمنة للمشاة والمركبات، بالإضافة إلى حماية الأنابيب والكابلات الأرضية من الوصول غير المصرح به.

ومع مرور الوقت، قد تؤثر العوامل البيئية مثل تغيرات الطقس، والأحمال المرورية الثقيلة، والرطوبة، والتآكل على أداء أغطية غرف التفتيش وعمرها التشغيلي، خاصةً في حال إهمال أعمال الصيانة الدورية.

لذلك، تساعد عمليات الفحص المنتظم والصيانة الوقائية في اكتشاف المشكلات المحتملة في مراحلها المبكرة، مما يساهم في إطالة العمر الافتراضي للأغطية. كما أن الحفاظ على كفاءة أغطية غرف التفتيش لفترة أطول يقلل من الحاجة إلى الاستبدال المتكرر، ويدعم استدامة مشاريع البنية التحتية على المدى الطويل.

يستعرض هذا الدليل أفضل ممارسات الصيانة، والعوامل الرئيسية التي تؤثر في العمر الافتراضي لأغطية غرف التفتيش، بالإضافة إلى توصيات لاختيار أغطية غرف التفتيش وشبكات التصريف (Gratings) بما يضمن أداءً طويل الأمد.

لماذا تُعد صيانة أغطية غرف التفتيش مهمة؟

لا تقتصر صيانة أغطية غرف التفتيش على تنظيفها فقط، بل تشمل أيضاً إجراء فحوصات دورية للتحقق من حالة الغطاء والإطار، والكشف عن أي علامات للصدأ أو التآكل أو التشققات التي قد تؤثر في أدائها.

إن اكتشاف التلف في مراحله المبكرة يسمح بمعالجته قبل أن يشكل خطراً على المركبات أو المشاة. أما تجاهل هذه المشكلات فقد يؤدي إلى تفاقمها مع مرور الوقت، مما يزيد من احتمالية وقوع الحوادث.

كما تساعد الصيانة الوقائية في معالجة المشكلات البسيطة قبل أن تتحول إلى أعطال كبيرة. وغالباً ما تكون تكلفة الإصلاح البسيط أقل بكثير من تكلفة استبدال غطاء غرفة التفتيش بالكامل. لذلك، فإن الجمع بين الصيانة المنتظمة واستخدام أغطية عالية الجودة يساهم في تقليل الحاجة إلى عمليات الاستبدال المتكررة.

العوامل التي تؤثر في العمر الافتراضي لأغطية غرف التفتيش وشبكات التصريف

1. الأحمال المرورية الثقيلة

تتعرض أغطية غرف التفتيش الموجودة في الطرق الرئيسية والمناطق الصناعية لأحمال مرورية متكررة تؤثر تدريجياً في حالتها مع مرور الزمن.

فالمركبات بمختلف أنواعها، مثل السيارات والحافلات والشاحنات، تفرض أحمالاً متفاوتة على الغطاء. وكلما زاد الحمل، زاد الإجهاد الواقع على الغطاء، مما يسرّع من احتمالية حدوث التلف.

ومع مرور الوقت، قد تؤدي هذه الضغوط إلى ظهور تشققات أو أضرار هيكلية، وقد يصل الأمر إلى فشل الغطاء بالكامل. وإذا لم تُعالج هذه المشكلات في الوقت المناسب، فقد تمتد الأضرار إلى الإطار الحامل أيضاً.

ولهذا، فإن اختيار غطاء يتوافق مع الأحمال المتوقعة في موقع التركيب يُعد عاملاً مهماً للحد من هذه المخاطر.

2. التآكل والرطوبة

تتعرض أغطية غرف التفتيش المثبتة في الشوارع باستمرار للمياه الناتجة عن الأمطار والرطوبة، وهو ما قد يؤدي إلى تآكل الأغطية المعدنية.

فعندما يبقى المعدن معرضاً للرطوبة لفترات طويلة، يتفاعل مع الأكسجين مكوناً أكسيد الحديد (الصدأ)، مما يؤدي تدريجياً إلى فقدان جزء من سماكة المادة.

وتُعد هذه المشكلة خطيرة لأن التآكل يضعف البنية الإنشائية للغطاء، ويقلل من عمره الافتراضي، كما يزيد من قابليته للتعرض لمزيد من الأضرار.

لذلك، فإن اختيار مواد مقاومة للتآكل يساعد على الحد من هذه المشكلة وتقليل تكاليف استبدال أغطية غرف التفتيش على المدى الطويل.

3. الظروف الجوية القاسية وتغيرات درجات الحرارة

تتعرض أغطية غرف التفتيش الخارجية باستمرار لدرجات حرارة مرتفعة ومنخفضة، مما يؤدي إلى تمدد المعدن عند الحرارة وانكماشه عند البرودة.

ويؤدي تكرار هذه العملية لفترات طويلة إلى توليد إجهادات داخل المعدن، مما يزيد من احتمالية ظهور التشققات أو التشوهات.

ومع استمرار دورات التمدد والانكماش، قد يفقد الغطاء استواء سطحه، الأمر الذي قد يؤثر في أدائه وسلامته.

4. التركيب غير الصحيح

قد ينتج التركيب غير السليم عن عدم محاذاة الغطاء والإطار مع سطح الطريق، أو استخدام وسائل تثبيت ضعيفة، أو اختيار مقاسات غير مناسبة.

وعند مرور المركبات فوق غطاء غير مثبت بشكل صحيح، قد لا تتوزع الأحمال بصورة متساوية على الغطاء والإطار، مما يؤدي إلى حدوث حركة واهتزازات متكررة.

وقد تتسبب هذه الأحمال المركزة في ظهور تشققات في كل من الغطاء والإطار.

وفي غرف التفتيش الخاصة بالصرف الصحي، قد تسمح الفجوات بين الغطاء والإطار بتسرب الغازات الناتجة عن الصرف الصحي، كما قد تسمح بدخول مياه الأمطار إلى الشبكة.

ولهذا، حتى أغطية غرف التفتيش عالية الجودة قد لا تحقق عمرها التصميمي إذا لم تُركب وتُثبت بالطريقة الصحيحة.

5. إهمال الصيانة الدورية

غالباً ما تبدأ مشكلات أغطية غرف التفتيش بعلامات بسيطة، مثل تشقق صغير، أو بقعة صدأ موضعية، أو حركة طفيفة في الغطاء.

وعند إهمال الصيانة، قد تمر هذه المؤشرات دون ملاحظة، لتتطور لاحقاً إلى أضرار جسيمة تؤثر في السلامة وكفاءة البنية التحتية.

كما قد تسمح التشققات بتسرب المياه إلى داخل الغطاء، مما يسرّع من تدهور حالته.

ورغم أن هذه المشكلات قد لا تتطلب في بدايتها سوى إصلاح بسيط، فإن تجاهلها يؤدي غالباً إلى ارتفاع كبير في تكاليف الصيانة مستقبلاً.

ولا تمنع الصيانة الدورية جميع أنواع التلف، لكنها تساعد في اكتشاف المشكلات مبكراً قبل أن تؤثر سلباً في أداء الغطاء وعمره التشغيلي.

ممارسات الصيانة الأساسية

1. الفحص الدوري

لا ينبغي فحص غطاء غرفة التفتيش فقط عند ظهور مشكلة واضحة، بل يجب إجراء عمليات فحص دورية للكشف عن التشققات الصغيرة أو الصدأ أو أي عدم استواء في سطح الغطاء.

ولا يقتصر الفحص على الغطاء وحده، بل يجب أيضاً التحقق من وجود أي فجوات بين الغطاء والإطار، لأن الإطار المتضرر قد يؤثر في أداء الغطاء حتى وإن كان بحالة جيدة.

كما أن سماع أصوات غير طبيعية عند مرور المركبات فوق الغطاء قد يشير إلى وجود حركة أو عدم ثبات في الغطاء أو الإطار.

وقد تتفاقم هذه المشكلات الصغيرة مع استمرار تعرض الغطاء للأحمال المرورية والعوامل البيئية المختلفة.

وتختلف وتيرة الفحص حسب موقع التركيب، إذ تتطلب الطرق ذات الحركة المرورية الكثيفة أو البيئات القاسية عمليات فحص أكثر تكراراً مقارنة بالمناطق السكنية الهادئة.

ورغم أن الفحص الدوري لا يزيد من قوة المعدن ولا يصلح التلف بشكل مباشر، إلا أنه يساعد على اكتشاف العيوب في مراحلها المبكرة، مما يسمح بإجراء الإصلاحات في الوقت المناسب والحد من انتشار التلف وتقليل الحاجة إلى الاستبدال المبكر.

2. التنظيف المنتظم

يتراكم الغبار والأتربة على أغطية غرف التفتيش نتيجة الرياح والعوامل البيئية.

ومع مرور الوقت، قد تتجمع هذه الأوساخ داخل الفواصل والزوايا، مما يجعل اكتشاف التشققات أو الصدأ أكثر صعوبة.

لذلك، يُعد التنظيف المنتظم جزءاً مهماً من أعمال الصيانة، لأنه يسهّل عمليات الفحص والكشف عن العيوب، كما يمنع تراكم المخلفات حول الغطاء والإطار.

3. الوقاية من التآكل

يساعد اكتشاف الصدأ في مراحله المبكرة على معالجة المشكلة قبل أن تتفاقم وتتسبب في إضعاف البنية الإنشائية لغطاء غرفة التفتيش.

ولهذا، يمكن استخدام الطلاءات الواقية والمواد المقاومة للتآكل لحماية الأغطية من الغازات المسببة للتآكل، مثل غاز كبريتيد الهيدروجين (H₂S).

وفي بيئات مياه الصرف الصحي، قد يساهم غاز كبريتيد الهيدروجين في تكوين حمض الكبريتيك، وهو من المواد شديدة التآكل.

ومن ثم، فإن استخدام وسائل حماية مناسبة ضد التآكل يساعد على الحد من تأثير هذه الظروف القاسية، ويدعم الأداء طويل الأمد لأغطية غرف التفتيش.

هل يجب إصلاح غطاء غرفة التفتيش أم استبداله؟

ليست جميع الأضرار تستدعي استبدال غطاء غرفة التفتيش بالكامل.

فبعض الأضرار البسيطة، مثل الصدأ السطحي، يمكن معالجتها ضمن أعمال الصيانة الدورية.

أما إذا ظهرت تشققات عميقة أو تآكل شديد يؤثر في سلامة الغطاء وأدائه، فقد لا يكون الإصلاح المتكرر حلاً عملياً، ويصبح الاستبدال الخيار الأفضل على المدى الطويل.

كذلك، إذا سبق إصلاح الغطاء عدة مرات واستمرت المشكلات نفسها في الظهور، فقد يشير ذلك إلى أن الغطاء المستخدم غير مناسب لطبيعة الموقع أو ظروف التشغيل.

وفي مثل هذه الحالات، يُوصى بالنظر في استبدال الغطاء بآخر أكثر ملاءمة للبيئة والأحمال المتوقعة.

اختيار أغطية غرف التفتيش عالية الجودة لضمان أداء طويل الأمد

تُعد صيانة أغطية غرف التفتيش عاملاً أساسياً للحفاظ على أدائها لفترات طويلة، إلا أن جودة المنتج واختيار الغطاء المناسب لا تقل أهمية عن الصيانة نفسها.

فاستخدام غطاء غير مناسب أو غير قادر على تحمل الأحمال المتوقعة قد يؤدي إلى انخفاض مستوى الأداء وتقليل العمر الافتراضي للمنتج.

وعند اختيار مادة تصنيع غطاء غرفة التفتيش، ينبغي مراعاة طبيعة البيئة المحيطة، إذ إن بعض مواقع التركيب تتعرض باستمرار للرطوبة أو المواد المسببة للتآكل.

واختيار المواد المناسبة لهذه الظروف يساعد على تحسين المتانة، وتعزيز الأداء طويل الأمد، وتقليل الحاجة إلى عمليات الاستبدال المتكررة.

كما أن الغطاء المناسب لمناطق المشاة قد لا يكون ملائماً للطرق الرئيسية أو المناطق الصناعية، حيث تتطلب هذه المواقع قدرة أعلى على تحمل الأحمال.

وقد يؤدي تركيب غطاء غير مصمم لتحمل الأحمال الفعلية إلى مخاطر تتعلق بالسلامة، خاصة في الطرق ذات الحركة المرورية الكثيفة أو المواقع الصناعية.

وأخيراً، فإن الاهتمام بجودة التصنيع، واختيار المواد المناسبة، وتحديد فئة التحميل الصحيحة (Load Class)، كلها عوامل تساهم في تحسين جودة الغطاء وضمان أدائه الموثوق على المدى الطويل.

الأسئلة الشائعة حول صيانة أغطية غرف التفتيش السؤال الأول: كم مرة يجب فحص أغطية غرف التفتيش؟

لا يوجد جدول زمني موحد يناسب جميع المواقع. إذ يعتمد تكرار عمليات الفحص على عدة عوامل، مثل طبيعة الموقع وظروف التشغيل. فالمناطق ذات الحركة المرورية الكثيفة أو البيئات القاسية تحتاج عادةً إلى عمليات فحص أكثر تكراراً مقارنةً بالمناطق الأقل تعرضاً للأحمال والعوامل البيئية.

السؤال الثاني: ما العلامات الشائعة التي تدل على تلف غطاء غرفة التفتيش؟

تشمل أبرز علامات التلف:

  • ظهور تشققات في الغطاء.
  • وجود صدأ أو تآكل واضح.
  • حدوث تشوه أو انحناء في الغطاء.
  • صدور أصوات غير طبيعية عند مرور المركبات فوقه.

وقد تشير هذه العلامات إلى تدهور حالة الغطاء، لذلك ينبغي إجراء الفحص واتخاذ الإجراءات المناسبة في أقرب وقت ممكن.

السؤال الثالث: هل يمكن إصلاح غطاء غرفة التفتيش التالف؟

يعتمد ذلك على طبيعة وحجم الضرر.

فالمشكلات البسيطة، مثل الصدأ السطحي أو العيوب المحدودة، قد يمكن إصلاحها ضمن أعمال الصيانة الدورية.

أما في حال وجود أضرار إنشائية كبيرة أو تشققات عميقة تؤثر في سلامة الغطاء وأدائه، فقد يكون استبداله هو الخيار الأكثر أماناً وفعالية.

السؤال الرابع: كيف يمكن إطالة العمر الافتراضي لغطاء غرفة التفتيش؟

هناك عدة عوامل تساهم في زيادة العمر التشغيلي لغطاء غرفة التفتيش، من أهمها:

  • إجراء الصيانة الدورية.
  • التركيب الصحيح وفق المعايير الفنية.
  • اختيار المواد المناسبة لبيئة التشغيل.
  • استخدام فئة التحمل (Load Class) الملائمة للأحمال المتوقعة.

ويساعد الجمع بين هذه العوامل في الحد من التلف المبكر وتقليل الحاجة إلى الاستبدال المتكرر.

الخاتمة

تُعد الصيانة الدورية لأغطية غرف التفتيش خطوة أساسية للكشف المبكر عن علامات التلف، والحد من تدهور حالتها، وتقليل تكاليف الإصلاح، وتفادي الحاجة إلى الاستبدال المبكر.

كما أن جودة المنتج، والتركيب الصحيح، واختيار فئة التحمل المناسبة بما يتوافق مع الأحمال المرورية المتوقعة، جميعها عوامل رئيسية تساهم في تحسين الأداء وإطالة العمر الافتراضي لغطاء غرفة التفتيش.

ومن خلال الجمع بين الصيانة الوقائية، واختيار المنتجات عالية الجودة، والتركيب وفق أفضل الممارسات الهندسية، يمكن تحقيق أداء موثوق ومستدام للبنية التحتية، مع تقليل تكاليف الصيانة والاستبدال على المدى الطويل.

squeeze casting
مدونةمسبك

صب الضغط: الجمع بين الصب والتشكيل للحصول على قوة معدنية فائقة

في عالم التصنيع الحديث، هناك عاملان بالغا الأهمية: الكفاءة وقوة المواد. ومن العمليات المتقدمة التي تجمع بينهما تقنية الصب بالضغط، وهي طريقة فريدة تدمج مبادئ الصب والتشكيل في نظام واحد دقيق وعالي الأداء.

بفضل الضغط على المعدن المنصهر أو شبه الصلب أثناء التصلب، ينتج عن الصب بالضغط مكونات كثيفة ومتينة ذات خصائص ميكانيكية استثنائية، تفوق بكثير تلك المصنعة بطرق الصب التقليدية.

ما هي عملية الصب بالضغط؟

الصب بالضغط عملية هجينة تجمع بين صب المعادن وتشكيلها. خلال هذه العملية، يُصب المعدن المنصهر في قالب مُسخن مسبقًا ويُضغط تحت ضغط عالٍ (عادةً من ٥٠ إلى ١٤٠ ميجا باسكال) أثناء تصلبه.

يمنع الضغط المُطبق تكوّن المسامية الغازية وعيوب الانكماش، مما يضمن بنية كثيفة تمامًا. والنتيجة هي منتج يجمع بين إمكانيات التشكيل المعقدة للصب وقوة ومتانة التشكيل.

هذا ما يجعل الصب بالضغط خيارًا ممتازًا لإنتاج أجزاء خفيفة الوزن وعالية القوة لصناعات مثل السيارات والطيران والآلات الثقيلة.

المعايير الأساسية لعملية الصب بالضغط

 للحصول على مصبوب خالٍ من العيوب، يجب التحكم بدقة في عدة معايير حاسمة طوال عملية الصب بالضغط:

١. درجة حرارة الصب

تعتمد درجة حرارة الصب على نوع السبيكة وشكل المنتج، وعادةً ما تُضبط على درجة حرارة أعلى من درجة انصهار السبيكة بمقدار ٦-٥٥

درجة مئوية.

إذا كانت درجة الحرارة منخفضة جدًا، فقد يتصلب المعدن المنصهر قبل ملء التجويف بالكامل. أما إذا كانت مرتفعة جدًا، فقد يتسبب ذلك في انكماش مفرط وعدم دقة في الأبعاد.

تشير الدراسات إلى أنه عند حوالي ٧٠٠ درجة مئوية، يمكن أن تصل صلابة المسبوكات إلى ٩٧.٨٦ فيكرز، على الرغم من أن درجة الحرارة المثلى تختلف باختلاف السبيكة المستخدمة.

٢. درجة حرارة القالب

تلعب درجة حرارة القالب أو أداة التشكيل دورًا هامًا في تحديد معدل التبريد والبنية المجهرية.

يتراوح معدل حرارة القالب عادةً بين ١٩٠ و٣١٥ درجة مئوية، بينما تُضبط درجة حرارة المثقب عادةً على درجة حرارة أقل بمقدار ١٥-٣٠ درجة مئوية للسماح بتهوية كافية ومنع التصاق المعدن.

يؤدي انخفاض درجة حرارة القالب إلى زيادة معدل التبريد، مما ينتج عنه بنية حبيبية أدق، بينما قد تؤدي درجة الحرارة المرتفعة إلى تقليل المتانة الميكانيكية.

٣. الضغط والمدة

يتطلب صب الضغط نطاق ضغط يتراوح بين ٧٠ و١٢٠ ميجا باسكال، يُطبَّق بواسطة مكبس هيدروليكي يضغط المعدن المنصهر أثناء تصلبه.

تضمن مدة الضغط، التي تتراوح عادةً بين ٣٠ و١٢٠ ثانية، تصلب المعدن بشكل متجانس تحت الضغط.

يؤدي الضغط العالي والمدة الأطول عادةً إلى زيادة الكثافة والصلابة وقوة الشد.

٤. حجم المعدن المنصهر وفترة التأخير

يجب التحكم بدقة في كمية المعدن المنصهر المصبوب في التجويف.

يسمح التأخير الزمني القصير بين الصب والضغط للمعدن بالانتشار بالتساوي قبل ضغطه.

إذا كان التأخير قصيرًا جدًا، فقد ينحصر الهواء؛ وإذا كان طويلًا جدًا، فقد يحدث تصلب جزئي قبل تطبيق الضغط.

٥. معدل التعبئة

يُعدّ معدل التعبئة المعتدل ضروريًا للحفاظ على تدفق صفائحي للمعدن المنصهر.

إذا كان معدل التعبئة بطيئًا جدًا، يفقد المعدن حرارته بسرعة كبيرة، مما يؤدي إلى تصلب مبكر أو انصهار بارد.

أما إذا كان معدل التعبئة سريعًا جدًا، فيحدث اضطراب، مما يحبس

الهواء ويُسبب المسامية.
لذلك، يُعدّ تحسين معدل التعبئة أمرًا أساسيًا لضمان تدفق سلس للمعدن وتصلب متجانس.

٦. التشحيم

تُطبَّق مواد التشحيم على سطح القالب لتسهيل إخراج المنتج، وتقليل التآكل، وإطالة عمر القالب. كما يمنع التشحيم المناسب الالتصاق ويُحسِّن جودة سطح القالب.

العوامل المؤثرة على جودة الصب

تؤثر عدة متغيرات بشكل مباشر على الجودة النهائية للمكون المصبوب بالضغط:

  • درجة حرارة الصب: تؤثر على قابلية التعبئة وبنية الحبيبات.
  • درجة حرارة القالب: تؤثر على معدل التبريد والبنية المجهرية.
  • مستوى الضغط: يحدد الكثافة والمتانة الميكانيكية.
  • معدل التعبئة: يضمن تصلبًا سلسًا وخاليًا من العيوب.

الخلاصة

يُعدّ صبّ الضغط عمليةً مبتكرةً تجمع بين مزايا الصبّ والتشكيل، مُستفيدةً من أفضل ما في كليهما.

بفضل التحكم الدقيق في معايير مثل درجة الحرارة والضغط والوقت ومعدل التعبئة، يُمكن لمصنّعي مصبوبات المعادن إنتاج مكونات أكثر كثافةً وقوةً ومتانةً من المصبوبات التقليدية.

تُستخدم هذه العملية على نطاق واسع في تطبيقات السيارات والفضاء والصناعة، حيث تُعدّ القوة والدقة والموثوقية عناصر أساسية.
وبفضل قدرتها المُثبتة على تحسين الجودة والأداء، يُعتبر صبّ الضغط من أكثر تقنيات تشكيل المعادن تطورًا وموثوقيةً في الهندسة الحديثة.

metal casting
مدونةمسبك

الصب المائل: تحقيق الدقة والجودة من خلال الحركة المتحكم بها

استكمالاً لحديثنا عن تقنيات الصب المعاصرة، سنستكشف هذه المرة إحدى أكثر طرق صب المعادن تطوراً وكفاءة: عملية الصب المائل.

تُستخدم هذه العملية بشكل خاص في صب المعادن خفيفة الوزن مثل الألومنيوم، وهي شائعة الاستخدام في صناعات السيارات والفضاء. بفضل قدرتها على إنتاج قطع دقيقة وكثيفة وخالية من العيوب، أصبحت عملية الصب المائل ابتكاراً هاماً في تصنيع المعادن الحديثة.

سبائك الألومنيوم وتحديات الصب


قبل الخوض في العملية نفسها، من المهم فهم سبب استخدام الصب المائل بكثرة في سبائك الألومنيوم.

الألومنيوم معدن خفيف الوزن يتميز بمقاومة ممتازة للتآكل، وقوة ميكانيكية جيدة، وكثافة منخفضة، وهي صفات تجعله مثاليًا لإنتاج أجزاء المحركات، ومكونات الطائرات، والأدوات الصناعية عالية الأداء.

مع ذلك، فإن سبائك الألومنيوم معرضة أيضًا للعديد من عيوب الصب، بما في ذلك:

مسامية الغاز – ثقوب غازية صغيرة محصورة أثناء التصلب،

الانكماش – انخفاض الحجم مع تبريد المعدن،

الانفصال – التوزيع غير المتساوي لعناصر السبائك،

التمزق الساخن – الشقوق المتكونة بسبب الانكماش الحراري غير المتساوي.

يساعد الصب المائل على تقليل هذه المشاكل من خلال توفير تدفق معدني أكثر سلاسة وتحكمًا في القالب.

ما هو الصب المائل؟

الصب المائل (أو الصب المائل بالجاذبية) هو عملية صب تستخدم الجاذبية وحركة القالب المتحكم بها لملء تجويف القالب بالمعدن المنصهر.

تستخدم هذه العملية قوالب معدنية دائمة (قوالب قوالب) يمكن إعادة استخدامها لدورات إنتاج متعددة.

تتم العملية كالتالي: يُسكب المعدن المنصهر أولاً في قالب أفقي. ثم يُمال القالب ببطء إلى وضع رأسي، مما يسمح للجاذبية بسحب المعدن إلى التجويف بالتساوي والسلاسة.

بمجرد ملء التجويف بالكامل، يُثبت القالب في مكانه حتى يتصلب المعدن. من خلال التحكم في سرعة الإمالة ومعدل الصب، يمكن للمصنعين تحقيق ملء متسق دون اضطراب أو احتباس هواء.

معايير العملية الرئيسية

يُحدد معياران رئيسيان جودة الصب النهائي: زاوية الميل وسرعة الصب.

١. زاوية الميل

تؤثر زاوية الميل بشكل مباشر على معدل تدفق المعدن المنصهر واتجاهه. تضمن الزاوية المُتحكم بها بشكل صحيح ملءً سلسًا، وتمنع تناثر المعدن، وتُحسّن الخصائص الميكانيكية للمنتج النهائي.

٢. سرعة الصب

يجب موازنة سرعة الصب بعناية:

إذا كانت بطيئة جدًا، يحدث تبريد مبكر، مما يؤدي إلى خشونة في حبيبات المعدن.

إذا كانت سريعة جدًا، تحدث اضطرابات، مما يؤدي إلى احتباس فقاعات الهواء وتشوهات في مسامية الغاز.

ولهذا السبب، يُجري المهندسون عادةً اختبارات تجريبية لتحديد المعايير المثلى لكل نوع من أنواع السبائك وتصميم القالب.

مزايا الصب المائل

 يُقدم هذا الأسلوب من الصب مزايا عديدة مقارنةً بالصب التقليدي بالجاذبية، مما يجعله الخيار الأمثل للقطع المعدنية عالية الدقة:

  • انخفاض مسامية الغاز – فالإمالة البطيئة والمُتحكم بها تمنع احتباس الهواء.
  • انخفاض الاضطراب – يتدفق المعدن بسلاسة دون تكوين فجوات داخلية.
  • تحسين التحكم في تدفق المعدن – يُمكن للمهندسين ضبط معدل واتجاه الامتلاء بدقة.
  • التصلب الاتجاهي – يتصلب المعدن من الأسفل إلى الأعلى، مما يُقلل المسامية والانكماش.
  • جودة صب فائقة – ينتج عنه تشطيبات سطحية دقيقة وخصائص ميكانيكية مُحسّنة.

هذه المزايا تجعل الصب المائل مثاليًا لعجلات السيارات، ومكونات المحركات، وتجهيزات الطائرات، وقطع غيار الآلات الدقيقة.

الخلاصة

يجمع الصب المائل بين قوة الجاذبية الطبيعية وحركة القالب المُتحكم بها لتحقيق دقة عالية ومتانة وجودة عالية في المنتجات المعدنية.

من خلال ضبط معايير دقيقة مثل زاوية الميل وسرعة الصب، يمكن للمهندسين تقليل العيوب بشكل كبير، وتحسين البنية المعدنية، وإنتاج مكونات ذات اتساق استثنائي.

مع استمرار طلب الصناعات على مواد خفيفة الوزن ومتينة وعالية الأداء، يبرز الصب المائل كواحد من أكثر تقنيات الصب كفاءةً وموثوقيةً في قطاع التصنيع الحديث.

foundry 8
مدونةمسبك

الصب بالطرد المركزي: دوران عالي السرعة لمنتجات معدنية عالية الجودة

بعد استعراضنا لتقنية صب المعادن بالضغط في مقالنا السابق، حان الوقت لمناقشة طريقة صب معادن أخرى رائعة وواسعة الانتشار، وهي الصب بالطرد المركزي. تشتهر هذه التقنية بإنتاج مكونات كثيفة وعالية الجودة، وخاصةً تلك ذات الأشكال الأسطوانية أو المتماثلة مثل الأنابيب والبطانات. دعونا نلقي نظرة فاحصة على آلية عملها وسبب فعاليتها.

ما هو الصب بالطرد المركزي؟

الصب بالطرد المركزي هو عملية صب يُسكب فيها المعدن المنصهر في قالب دوار. يُولّد الدوران قوة طرد مركزي تدفع المعدن المنصهر للخارج باتجاه جدران القالب.
يمكن إجراء هذه العملية باستخدام قوالب رأسية أو أفقية، حسب شكل المنتج النهائي وتصميمه. كما يؤثر اتجاه الدوران بالنسبة لتدفق المعدن المنصهر على خصائص الصب النهائي.
عادةً، تُستخدم قوالب معدنية (قوالب دائمة) في هذه العملية بدلاً من قوالب الرمل، مما يسمح بدقة أكبر، وأسطح أكثر نعومة، وأدوات قابلة لإعادة الاستخدام.

كيف تتم العملية؟

عند صب المعدن المنصهر في قالب سريع الدوران، توزع قوة الطرد المركزي المعدن بالتساوي على طول جدران القالب.
كما تُسرّع هذه القوة تبديد الحرارة، مما يُؤدي إلى تصلب المعدن بسرعة وتكوين بنية كثيفة وعالية القوة، خاصةً على طول سطحه الخارجي.
ينتج عن ذلك مصبوبات متينة وخالية من الجيوب الهوائية، ومناسبة للاستخدامات الصناعية الشاقة.

أنواع الصب بالطرد المركزي

يمكن تقسيم الصب بالطرد المركزي إلى ثلاثة أنواع رئيسية، كل منها مصمم لأنواع مختلفة من المنتجات:

١. الصب بالطرد المركزي الحقيقي.

تُستخدم هذه الطريقة بشكل أساسي لإنتاج أجزاء أنبوبية أو أسطوانية، مثل الأنابيب والبطانات والأكمام.

في هذه العملية، يُسكب المعدن المنصهر في قالب دوار (أفقيًا أو رأسيًا). يبدأ الدوران بسرعة منخفضة، ثم يزداد حتى ينتشر المعدن المنصهر بالتساوي على جدران القالب. يستمر القالب في الدوران حتى يتصلب المعدن تمامًا.

الخصائص الرئيسية للصب بالطرد المركزي الحقيقي:

  • يُنتج مصبوبات عالية الكثافة، خاصةً على السطح الخارجي.
  • يُقلل من عيوب الانكماش الناتجة عن ضغط الطرد المركزي المستمر.
  • يتراكم الخبث والشوائب على السطح الداخلي، ويمكن إزالتها بسهولة من خلال التشغيل الآلي.

٢. الصب شبه الطرد المركزي.

تُستخدم طريقة الصب شبه الطرد المركزي في المصبوبات الصلبة ذات التماثل الشعاعي، مثل عجلات السيارات والبكرات وأسطوانات المكابح. تبدأ العملية عندما يكون القالب في حالة سكون. بمجرد أن يملأ المعدن المنصهر التجويف، يُدار القالب بسرعة مُتحكم بها أثناء حدوث التصلب. تضمن قوة الطرد المركزي أن يملأ المعدن المنصهر جميع أجزاء التجويف بالتساوي.

تُعدّ هذه التقنية مثالية للقطع متوسطة الحجم (بطول حوالي ١٠٠ مم). يصبح الجزء الخارجي من المسبوك أكثر كثافة من الجزء المركزي، مما يُسهل تشكيله عند الحاجة إلى ثقب مركزي.

٣. الصب بالطرد المركزي.
على عكس الطريقتين السابقتين، يُستخدم الصب بالطرد المركزي لصنع أجزاء صغيرة ومعقدة لا تتطلب تماثلًا شعاعيًا.
في هذه العملية، تُوضع تجاويف القالب بعيدًا عن مركز الدوران. أثناء دوران القالب، يتوزع المعدن المنصهر على تجاويف متعددة باستخدام قوة الطرد المركزي. يستمر الدوران حتى يتصلب المعدن.
تُعد هذه الطريقة فعالة لإنتاج مكونات دقيقة صغيرة بكميات كبيرة، مثل التروس، والبطانات، والتجهيزات الصناعية الصغيرة.

مزايا الصب بالطرد المركزي

يُعدّ الصب بالطرد المركزي شائعًا في مختلف الصناعات لما يوفره من مزايا عديدة:

  • كثافة عالية ومتانة عالية في المنتجات النهائية.
  • مسامية منخفضة وعيوب صب ضئيلة.
  • سطح أملس، مما يقلل الحاجة إلى عمليات تشغيل مكثفة.
  • كفاءة عالية في استخدام المواد، بفضل قوالب معدنية قابلة لإعادة الاستخدام.

بسبب هذه المزايا، يتم استخدام الصب الطرد المركزي على نطاق واسع في صناعات السيارات، والأنابيب، والميكانيكا، والكهرباء.

خاتمة

الصب بالطرد المركزي تقنية صب فعّالة تستغل قوة الدوران لإنتاج قطع معدنية قوية وكثيفة ودقيقة.

سواءً كان الصب بالطرد المركزي، أو شبه الطرد المركزي، أو الصب بالطرد المركزي، فإن كل طريقة تقدم مزايا فريدة تناسب أنواعًا محددة من المنتجات والاحتياجات الصناعية.

بفضل مزيجه من الكفاءة والجودة والمتانة، يظل الصب بالطرد المركزي من أكثر التقنيات موثوقية في تصنيع المعادن الحديثة.

foundry 7
مدونةمسبك

صب القوالب بالضغط: قوة الدقة في تصنيع المعادن

في عالم تصنيع المعادن، تتميز عملية صب القوالب بالضغط بكفاءتها وقدرتها على إنتاج قطع عالية الجودة ودقيقة التفاصيل. تستخدم هذه الطريقة ضغطًا عاليًا لحقن المعدن المنصهر في قالب معدني (قالب)، مما ينتج عنه مكونات ذات دقة أبعاد ممتازة وتشطيبات سطحية ناعمة.

لنتعمق في كيفية عمل هذه العملية الرائعة!


ما هو صب القوالب بالضغط؟

كما يوحي الاسم، يتضمن صب القوالب بالضغط صب المعدن تحت الضغط. فبدلاً من صب المعدن المنصهر في قالب بفعل الجاذبية، يُحقن المعدن في قالب معدني دائم تحت ضغط عالٍ.

يمكن استخدام هذا القالب، المعروف باسم القالب الدائم، بشكل متكرر – على عكس قوالب الرمل التي تتلف بعد كل استخدام.

أنواع الصب بالقالب تحت الضغط: ضغط عالٍ وضغط منخفض

يُقسّم الصب بالقالب، حسب الضغط المُطبّق، إلى فئتين رئيسيتين:

الصب بالقالب تحت الضغط العالي
يعمل عند ضغوط تصل إلى ٢٠٠ بار، وهو مثالي لإنتاج قطع صغيرة ومتوسطة الحجم ذات تفاصيل دقيقة.

الصب بالقالب تحت الضغط المنخفض
يستخدم ضغطًا أقل، حوالي ٢.٥ بار، ويُستخدم غالبًا في تصنيع مكونات أكبر حجمًا مثل العجلات أو أجزاء المحرك.

المكونات الرئيسية لآلة صب القوالب

تتكون آلة صب القوالب من ثلاث وحدات رئيسية تعمل معًا بسلاسة:

وحدة الصهر
تقوم هذه الوحدة بصهر المعدن المنصهر وحفظه. وعادةً ما تتضمن فرنًا يحافظ على درجة حرارة المعدن ثابتة طوال العملية.

وحدة الحقن
تدفع وحدة الحقن المعدن المنصهر من حجرة الصهر إلى القالب باستخدام ضغط هوائي أو هيدروليكي.

وحدة القالب (القالب)
يتكون القالب – المصنوع عادةً من الفولاذ – من جزأين: القالب الثابت والقالب المتحرك.

بمجرد تصلب المعدن، ينفتح القالب المتحرك، وتدفع دبابيس القذف المصبوب النهائي خارج تجويف القالب.

أنظمة الغرف الساخنة مقابل الغرف الباردة

يمكن إجراء عملية صب القوالب بالضغط باستخدام نظام الغرف الساخنة أو الباردة، وذلك حسب درجة حرارة انصهار المعدن.

نظام الغرف الساخنة:

  • وحدات الصهر والحقن مدمجة.
  • دورات أسرع بفضل حقن المعدن المنصهر مباشرةً.
  • يُستخدم في السبائك منخفضة درجة الانصهار مثل الزنك والرصاص.
  • نظام الحقن مغمور دائمًا في المعدن المنصهر.
  • مثالي للإنتاج الضخم للمكونات الصغيرة.

نظام الغرف الباردة:

  • وحدتا الصهر والحقن منفصلتان.
  • يُنقل المعدن المنصهر من الفرن إلى وحدة الحقن.
  • يُستخدم في السبائك عالية
  • درجة الانصهار مثل الألومنيوم والمغنيسيوم.
  • يتلامس نظام الحقن مع المعدن المنصهر لفترة وجيزة فقط.
  • مناسب للمسبوكات عالية الحرارة والكبيرة.

عملية الصب بالقالب خطوة بخطوة

 تتم عملية الصب بالقالب بالضغط عادةً على النحو التالي:

١. تحضير القالب – يُثبّت القالبان المتحرك والثابت معًا بإحكام لتشكيل تجويف القالب.

٢. التعبئة – يُسكب المعدن المنصهر في حجرة الحقن (حجرة القذف).

٣. الحقن – يدفع المكبس المعدن المنصهر إلى التجويف تحت ضغط عالٍ.

٤. التبريد والتصلب – يبرد المعدن ويتصلب داخل القالب.

٥. القذف – يفتح القالب المتحرك، وتدفع دبابيس القذف المنتج النهائي للخارج.

٦. التنظيف – يُنظف القالب ويُجهّز لدورة الصب التالية.

مزايا وتطبيقات صب القوالب بالضغط

 يُستخدم صب القوالب بالضغط على نطاق واسع لإنتاج قطع ذات دقة أبعاد عالية، وأسطح ناعمة، وقابلية تكرار ممتازة.

تشمل التطبيقات الشائعة:

  • مكونات السيارات: كتل المحرك، والمكابس، وأذرع الفرامل، والعجلات، وأغلفة المضخات.
  • المعدات الصناعية: أغلفة الضواغط، والصمامات، وغيرها من القطع الدقيقة.

لا تُحسّن هذه العملية كفاءة الإنتاج فحسب، بل تُقلل أيضًا من النفايات، نظرًا لإمكانية إعادة استخدام القوالب.

الخلاصة

صب القوالب بالضغط هو تقنية صب معادن حديثة تجمع بين السرعة والدقة والمتانة. بفضل مرونة أنظمة الغرف الساخنة والباردة، يُمكنه تلبية مجموعة واسعة من المعادن واحتياجات الإنتاج.

من مكونات السيارات إلى الآلات الصناعية، يلعب صب القوالب بالضغط دورًا حيويًا في إنتاج قطع معدنية متينة وعالية الجودة تُغذي الصناعات حول العالم.

metal casting
مدونةمسبك

صب الرغوة المفقودة: عملية حديثة في صناعة المعادن

في صناعة صب المعادن الحديثة، طُوّرت أساليب متنوعة لإنتاج مكونات عالية الجودة بأشكال معقدة. ومن أكثرها فعاليةً وصديقةً للبيئة اليوم صب الرغوة المفقودة، وهي عملية مبتكرة تجمع بين الدقة والمرونة والفعالية من حيث التكلفة.

ما هو صب الرغوة المفقودة؟

صب الرغوة المفقودة هو طريقة صب تستخدم البوليسترين الموسع (EPS)، المعروف باسم الستايروفوم، كمادة للنموذج. يُدفن نموذج الرغوة في رمل السيليكا الجاف دون أي مادة رابطة، ثم يُضغط بالاهتزاز لتشكيل قالب صلب.

يُسمى “الرغوة المفقودة” لأنه عند صب المعدن المنصهر في القالب، يتبخر نموذج الرغوة ويختفي، تاركًا تجويفًا يمتلئ فورًا بالمعدن السائل. بمجرد أن يتصلب المعدن، يُحاكي الصب النهائي شكل نموذج الرغوة تمامًا.

عملية صب الرغوة المفقودة خطوة بخطوة

 فيما يلي المراحل الرئيسية لعملية صب الرغوة المفقودة:
١. صنع النموذج باستخدام البوليسترين الموسع (EPS)

يُصنع النموذج من البوليسترين الموسع (EPS)، ويُشكل وفقًا لتصميم المنتج النهائي. يمكن القيام بذلك عن طريق نحت كتل الرغوة أو صب حبيبات البوليسترين في قالب معدني، ثم تُسخن بالبخار لتُشكل نموذجًا متماسكًا.

٢. إنشاء نظام البوابات

بعد ذلك، يُصنع نظام البوابات (بما في ذلك المصب والمجرى) من مادة الرغوة. بمجرد اكتمال جميع الأجزاء، تُجمع معًا في مجموعة، تُسمى غالبًا شجرة النموذج.

٣. طلاء النموذج بمادة سيراميكية

يُغطى نموذج الرغوة المُجمع بعد ذلك بطبقة سيراميكية، عادةً ما تكون مصنوعة من مسحوق حراري ناعم ممزوج بمادة رابطة مثل السيليكا الغروية.

يساعد هذا الطلاء على إنتاج سطح أملس ويمنع الرمل من دخول تجويف المعدن المنصهر أثناء الصب. يمكن إجراء عملية الطلاء عدة مرات، ولكن الطبقة السميكة جدًا قد تحبس الغازات وتُسبب عيوبًا في الصب.

٤. وضع النموذج في القالب

بعد طلاء النموذج وتجفيفه، يُوضع النموذج الرغوي في قارورة صب ويُغطى برمل سيليكا غير مُلصق. يُضغط الرمل باستخدام نظام اهتزاز لضمان الثبات والدعم أثناء الصب.

٥. صب المعدن المنصهر

عندما يصبح القالب جاهزًا، يُسكب المعدن المنصهر في مجرى الصب. يحترق النموذج الرغوي ويتبخر، بينما يتدفق المعدن إلى الفراغ الذي يتركه، ويملأه تمامًا حتى يتصلب.

٦. عملية الهز

بعد التصلب، يُقلب القالب لإزالة الرمل. نظرًا لعدم استخدام مواد رابطة، ينفصل الرمل بسهولة ويمكن إعادة استخدامه مباشرةً في دورة الصب التالية.

مزايا صب الرغوة المفقودة

تُستخدم هذه الطريقة على نطاق واسع في صب سبائك الألومنيوم والسبائك غير الحديدية نظرًا لمزاياها العديدة، مثل:

  • مرونة عالية في التصميم – مثالية للأشكال المعقدة.
  • لا حاجة لخطوط الفصل – حيث يُصب نمط الرغوة مباشرة في الرمل.
  • لا حاجة لأنابيب في كثير من الحالات.
  • تكاليف أقل للعمالة والإنتاج.
  • أنماط رخيصة وسهلة الصنع.
  • صديقة للبيئة – لا تُستخدم مواد رابطة، ويمكن إعادة استخدام الرمل.
  • دقة أبعاد ممتازة – توفر سطحًا أملسًا وتفاصيل دقيقة مقارنةً بالصب الرملي التقليدي.

عيوب صب الرغوة المفقودة

على الرغم من فوائدها العديدة، إلا أن هذه العملية تنطوي على بعض التحديات:

  • ارتفاع خطر المسامية، إذ قد يُحبس غاز الرغوة المحترقة إذا لم يحترق القالب تمامًا.
  • تتطلب طلاءً دقيقًا وضغطًا رمليًا لضمان جودة صب ثابتة.

الخلاصة

 صب الرغوة المفقودة تقنية صب حديثة تُقدم نتائج عالية الجودة بكفاءة واستدامة. بفضل التحكم الدقيق في كل مرحلة، من صنع النماذج إلى صب المعدن المنصهر، تُنتج هذه العملية مكونات معدنية قوية ودقيقة وصديقة للبيئة.

foundry
مدونةمسبك

الاستثمار في الأسهم: الخطوات والمزايا والعيوب

الاستثمار في الأسهم: الخطوات والمزايا والعيوب

ما هو الصب الاستثماري؟

الصب الاستثماري، المعروف أيضًا باسم الصب بالشمع المفقود، هو طريقة صب معادن دقيقة تستخدم أنماط الشمع لإنتاج مكونات نهائية مفصلة ودقيقة. يُشكَّل نمط الشمع باستخدام قالب رئيسي، يمكن صنعه من المعدن أو مواد مناسبة أخرى. بعد تشكيله، يُطلى نمط الشمع بطبقات سيراميكية لإنشاء قالب متين يستوعب المعدن المنصهر.

تُستخدم هذه العملية على نطاق واسع في الصناعات التي تتطلب دقة عالية وجودة سطح ممتازة، مثل مكونات السيارات والطائرات والمعدات الطبية والآلات. تكمن قوتها الرئيسية في قدرتها على إنتاج أشكال معقدة بأقل قدر من التشغيل الآلي المطلوب.

خطوات عملية الصب الاستثماري

لفهم سير العمل بشكل أفضل، إليك المراحل التي يتضمنها إنتاج القطع من خلال الصب الاستثماري:

١. إنشاء نموذج الشمع

تبدأ العملية بتشكيل نموذج الشمع الذي يُحاكي المنتج النهائي. يُسكب الشمع السائل أو يُحقن في القالب الرئيسي. بعد أن يتصلب، يُزال نموذج الشمع من القالب ويُجهز للتجميع.

٢. تجميع شجرة النموذج

تُربط بعد ذلك نماذج شمع متعددة بنظام تصريف مركزي للشمع، لتكوين ما يُسمى شجرة نموذج أو مجموعة نموذج. يشبه هذا الهيكل الشجرة، حيث يُمثل كل فرع منتجًا سيتم صبه.

٣. طلاء السيراميك (بناء القشرة)

تُغمس شجرة النموذج في ملاط ​​السيراميك، ثم تُرش بالرمل الناعم لبناء قشرة سيراميكية. تُكرر هذه الخطوة عدة مرات لتحقيق السُمك والمتانة المطلوبين للقشرة. يجب تجفيف كل طبقة طلاء بالهواء قبل الاستخدام التالي.

٤. إزالة الشمع

بعد اكتمال هيكل السيراميك، يُسخّن كامل التركيب ليذوب الشمع ويتسرب، تاركًا تجويفًا فارغًا على شكل النموذج الأصلي.

٥. التلبيد

يُحرق قالب السيراميك بعد ذلك على درجات حرارة عالية (حوالي ١٠٠٠ درجة مئوية) لتصلبه وتقويته. هذا يضمن قدرة القالب على تحمل المعدن المنصهر أثناء الصب.

٦. صب المعدن

يُسكب المعدن المنصهر في قالب السيراميك الساخن. بعد أن يبرد المعدن ويتصلب، يُكسر قالب السيراميك، ليظهر المنتج المصبوب.

مزايا الصب الاستثماري

  • تشطيب سطحي ممتاز

يُنتج أسطحًا ناعمة بدون خطوط فاصلة.

  • يمكن إنتاج أشكال معقدة

مثالي للمكونات ذات الأشكال الهندسية المعقدة التي يصعب تصنيعها باستخدام طرق أخرى.

  • دقة أبعاد عالية

مناسب للأجزاء التي تتطلب تفاوتات دقيقة وقياسات دقيقة.

  • يتطلب الحد الأدنى من التشغيل الآلي

يمكن استخدام العديد من المسبوكات مباشرةً مع معالجة لاحقة قليلة أو معدومة.

  • شمع قابل لإعادة التدوير

يمكن إعادة تدوير الشمع المستخدم في صنع الأنماط وإعادة استخدامه، مما يقلل من تكاليف المواد.

قيود الصب الاستثماري

  • تتضمن العملية عدة خطوات، وبالتالي تتطلب وقتًا وجهدًا وتكلفة إنتاج أكبر.
  • مناسبة بشكل عام للمكونات الصغيرة والمتوسطة الحجم.
  • غير مثالية للصب الذي يتطلب تجويفًا داخليًا إلا في حال استخدام تقنيات أو أنوية خاصة.

يُعدّ الصب الاستثماري حلاً تصنيعياً ممتازاً عند الحاجة إلى دقة عالية، وتشطيب سطحي دقيق، وهندسة منتج معقدة. ورغم أن هذه العملية قد تستغرق وقتاً أطول من طرق الصب الأخرى، إلا أن نتائجها عالية الجودة تجعلها الخيار الأمثل في العديد من الصناعات المتقدمة.

foundry
مدونةمسبك

أنواع صب المعادن: الطرق التقليدية والحديثة

أنواع صب المعادن: الطرق التقليدية والحديثة

يلعب صب المعادن دورًا محوريًا في تصنيع المكونات المستخدمة في مختلف الصناعات، بدءًا من أغطية الصرف الصحي ومنتجات البنية التحتية، وصولًا إلى قطع غيار السيارات والأجزاء الميكانيكية. بشكل عام، تنقسم طرق صب المعادن إلى فئتين رئيسيتين: الصب التقليدي والصب المعاصر (غير التقليدي). تتناول هذه المقالة كلا النوعين من صب المعادن.

(المزيد…)

metal casting process
مدونةمسبك

مزايا عملية صب المعادن

٧ مزايا عملية صب المعادن

في عالم الصناعة الحديث، لا يزال صب المعادن من أكثر طرق التصنيع أهمية وكفاءة. بفضل قدرته على إنتاج مكونات بأحجام وأشكال ومواد متنوعة، يُستخدم صب المعادن على نطاق واسع في مختلف القطاعات، بما في ذلك البنية التحتية، وصناعة السيارات، وأنظمة المياه النظيفة، وحلول الصرف الصحي. فيما يلي سبع مزايا رئيسية لعملية صب المعادن تجعلها الخيار الأمثل في قطاع التصنيع.

١. قادرة على إنتاج مجموعة واسعة من الأحجام

يمكن لصب المعادن إنتاج مكونات بأحجام مختلفة، بدءًا من قطع صغيرة كالأسلاك بقطر 0.5 مم، وصولًا إلى أجسام ضخمة تزن مئات الأطنان. هذه المرونة تجعل عملية الصب مثالية لتصنيع منتجات صلبة وكبيرة الحجم يستحيل تصنيعها بطرق تصنيع أخرى.

٢. القدرة على إنشاء أشكال معقدة

من أهم مزايا صب المعادن قدرته على إنتاج أشكال معقدة بدقة عالية. فالمكونات التي يصعب تصنيعها بالآلات أو الطرق، مثل أجسام الصمامات، وأغطية التروس، وأغطية فتحات الصرف الصحي، يمكن إنتاجها بكفاءة باستخدام تقنيات الصب.

٣. فعالة من حيث التكلفة

من حيث التكلفة، يُعرف صب المعادن بكفاءة عالية واقتصاده. فهو يُحسّن استخدام المواد الخام، ويُقلل الهدر، ويُخفّض تكاليف الإنتاج لكل وحدة.

في المشاريع الكبيرة، تُوفّر هذه الطريقة توفيرًا كبيرًا في الوقت وكفاءة تشغيلية مُقارنةً بعمليات التصنيع الأخرى.

٤. مثالي لتطوير النماذج الأولية

قبل الدخول في الإنتاج الضخم، غالبًا ما تطلب الشركات نماذج أولية أو نماذج تجريبية لاختبار التصميم والوظيفة. يُعدّ صب المعادن مثاليًا لهذه المرحلة لما يوفره من مرونة ودقة، مما يسمح للنماذج الأولية بأن تُشبه المنتج النهائي إلى حد كبير من حيث الشكل والوظيفة.

٥. مجموعة واسعة من المواد

يمكن تطبيق صب المعادن على مجموعة واسعة من المواد، بدءًا من الحديد الزهر والصلب والألمنيوم، وصولًا إلى الحديد المطاوع، المستخدم عادةً في أنظمة إمدادات المياه والصرف الصحي. يتيح هذا التنوع للمصنعين تخصيص القوة الميكانيكية ومقاومة الحرارة والمتانة وفقًا للمتطلبات الخاصة بكل تطبيق.

٦. دقة الأبعاد العالية

بفضل تصميم القالب المناسب والتحكم الدقيق في العملية، يمكن لصب المعادن إنتاج مكونات بدقة أبعاد عالية وتفاوتات دقيقة.

تتضمن كل مرحلة من مراحل الإنتاج عادةً عمليات تفتيش لمراقبة الجودة لضمان استيفاء المنتج النهائي لمعايير الصناعة ومواصفات التصميم.

٧. قابلة للتكيف مع جميع أنواع الإنتاج

تتكيف عملية صب المعادن بسهولة مع مختلف مقاييس الإنتاج، بدءًا من الطلبات المخصصة بكميات صغيرة ووصولًا إلى الإنتاج الضخم. تساعد هذه القدرة على التكيف المصنّعين على تلبية متطلبات المشاريع المتنوعة مع الحفاظ على الكفاءة وجودة المنتج.

خاتمة

بفضل ما يجمعه من كفاءة ومرونة ودقة، أصبح صب المعادن عمليةً أساسيةً في التصنيع الحديث.

في شركة القرشي، يضمن تطبيق تقنيات الصب المتقدمة إنتاج مكونات عالية الجودة، بدءًا من أغطية الصرف الصحي (أغطية فتحات الصرف الصحي والشبكات) وأنابيب الحديد المطاوع، وصولًا إلى قطع الغيار الصناعية وقطع غيار السيارات، التي تتميز بمتانة فائقة وأداء طويل الأمد.

من خلال الابتكار المستمر والالتزام بالتميز، تواصل شركة القرشي التزامها بدعم مشاريع البنية التحتية والصناعية بمنتجات صب معادن موثوقة ودقيقة ومتينة.